
Дефекты сварки секций башни остаются одной из самых дорогостоящих и трудоемких проблем в производстве ветряных турбин.. Непоследовательное проникновение, пористость, и деформация не только увеличивают затраты на доработку, но и ставят под угрозу долговременную структурную целостность башен.. Проверенное решение заключается в синхронном вращении — координации скорости вращения секции башни с движением сварочной горелки.. При правильной реализации, этот прием исключает неравномерное распределение тепла, снижает остаточное напряжение, и обеспечивает равномерную геометрию сварного шва.. Компания «БОТА» разработала передовые системы «под ключ», которые делают синхронизированное вращение практичным и повторяемым для производственных сред..
Критическое влияние дефектов сварных швов при изготовлении секций башни
Секции башни являются одними из самых крупных и наиболее нагруженных компонентов ветряной турбины.. Одиночный дефект, например отсутствие слияния., подрезать, или растрескивание по центральной линии — может привести к преждевременному усталостному разрушению.. Последствия включают дорогостоящий ремонт в полевых условиях., продолжительное время простоя, и потенциальные риски безопасности. При крупносерийном производстве, даже незначительный уровень дефектов 2% может привести к сотням часов шлифовки, сварка, и инспекционного труда в год. Сам процесс сварки сопровождается термическими циклами, которые зависят от толщины секции., совместный проект, и тепловложение. Традиционная статическая сварка (где секция остается неподвижной, пока сварочная головка движется) по своей сути создает асимметричный тепловой профиль: передняя сторона сварочной ванны испытывает разные скорости охлаждения, чем задняя сторона. Эта асимметрия является основной причиной угловых искажений., чрезмерная выпуклость, и неполное сращение боковин.
Напротив, синхронизированное вращение выравнивает ось сварочного перемещения с вращением детали, обеспечение симметричного подвода тепла по окружности. Это простое, но мощное изменение устраняет основную причину многих распространенных дефектов..
Как синхронизированное вращение устраняет распространенные дефекты сварки
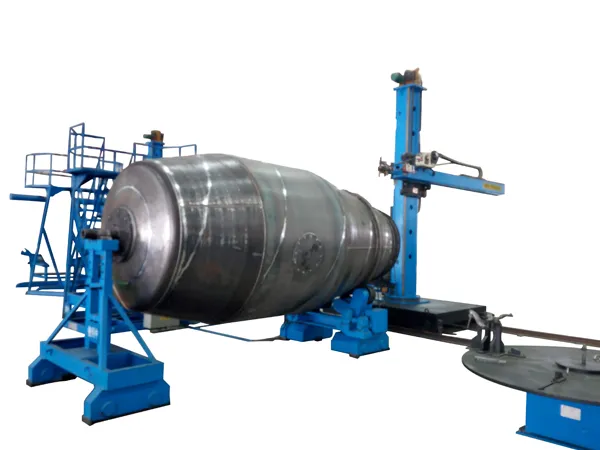
Ключевым механизмом синхронизированного вращения является устранение относительного движения между сварочной горелкой и заготовкой, которое происходит при методах «орбитального» или «фиксированного» вращения.. В типичной установке орбитальной сварки, факел движется вокруг неподвижного цилиндра, постоянно меняет свой угол относительно силы тяжести. Это изменение изменяет форму ванны и может привести к провисанию или нестабильному поведению дуги.. Синхронизированное вращение, Диапазон углов поворота также сильно ограничен, удерживает фонарь зафиксированным в 12 часов или 2 положение часов, в то время как секция башни вращается под ним. Результатом является постоянный рабочий угол и стабильная сварочная ванна на протяжении всего сварочного прохода..
Равномерное тепловложение и контролируемое охлаждение
Когда секция вращается с постоянной скоростью, соответствующей желаемой скорости движения., каждая точка сварного соединения подвергается одинаковому погонному теплу на единицу длины.. Эта однородность напрямую снижает риск горячего растрескивания. (что происходит, когда скорость охлаждения слишком высока) и хрупкие зоны (вызвано медленным охлаждением). Контролируемое вращение также позволяет использовать более высокие скорости осаждения без ущерба для качества., потому что жарой можно лучше управлять. Прецизионные регуляторы вращения BOTA поддерживают скорость вращения в пределах ±0,1% от заданного значения., обеспечение повторяемости геометрии борта на сотнях сечений.
…
Более подробная информация о снижении дефектов сварки секций башни за счет синхронного вращения., пожалуйста, нажмите здесь: https://www.bota-weld.com/en/a/news/weld-defects-reduction.html
